Artykuł sponsorowany
Od koncepcji do stabilnej serii — jak uruchamia się produkcję detali z tworzyw
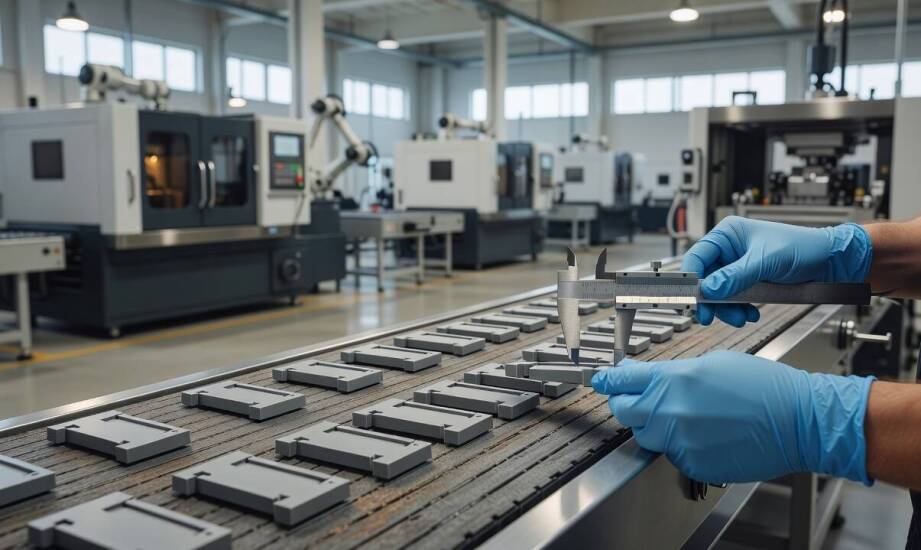
Proces wytwarzania detali z tworzyw sztucznych rozpoczyna się od precyzyjnego określenia ich przyszłej funkcji. Inżynierowie analizują wymagania mechaniczne oraz użytkowe na długo przed podjęciem decyzji o wyborze maszyny. Produkcja plastikowych elementów wymaga bowiem wcześniejszego zdefiniowania obciążeń, z jakimi detal spotka się podczas eksploatacji. Właściwa ocena przeznaczenia wyrobu wyprzedza jakiekolwiek kroki technologiczne i pozwala uniknąć kosztownych poprawek na późniejszych etapach.
Przeczytaj również: Czym charakteryzuje się sprzątanie specjalistyczne, takie jak usuwanie graffiti?
Środowisko pracy i planowana skala zapotrzebowania wyznaczają ramy całego projektu. Przemysłowe komponenty narażone na wysokie temperatury narzucają zastosowanie specyficznych granulatów o podwyższonej odporności chemicznej. Przy masowych zleceniach opłacalne staje się przygotowanie drogich form stalowych. Mniejsze partie lub proste kształty opakowań kierują projekt w stronę zupełnie innych metod obróbki.
Przeczytaj również: Jakie są różnice między pełnomocnictwem ogólnym a szczególnym?
Jak wybrana technologia porządkuje decyzje wdrożeniowe
Przetwórstwo tworzyw sztucznych opiera się na dwóch głównych filarach, które determinują dalszą organizację pracy. Wtrysk pod ciśnieniem wymaga uplastycznienia granulatu i wtłoczenia go do precyzyjnego gniazda. Ta ścieżka zmusza konstruktorów do ścisłego przestrzegania zasad projektowania pod kątem produkcji. Forma wtryskowa musi uwzględniać odpowiednie kąty pochylenia i równomierną grubość ścianek. Nagłe zmiany przekroju prowadzą do powstania wewnętrznych naprężeń i nieestetycznych wad powierzchni. Parametry maszyny dobiera się pod konkretną geometrię detalu. Ustawienie temperatury cylindra, ciśnienia wtrysku oraz siły zwarcia decyduje o ostatecznej strukturze tworzywa. Przygotowanie serii obejmuje również wcześniejsze suszenie surowca i precyzyjny montaż oprzyrządowania.
Przeczytaj również: Wykrywanie podsłuchów – co oferuje agencja detektywistyczna w Krakowie?
Termoformowanie dyktuje odmienne podejście do harmonogramu wdrożenia. Proces polega na podgrzaniu płaskiego arkusza folii i zassaniu go na matrycy przy pomocy podciśnienia. Narzędzia do termoformowania powstają znacznie szybciej i generują niższe koszty początkowe. Tolerancje wymiarowe uformowanej wytłoczki są nieco szersze niż w przypadku detali wtryskiwanych. Operatorzy skupiają się tu głównie na kalibracji temperatury grzałek oraz optymalizacji czasu chłodzenia płata materiału. Organizacja stanowiska pracy uwzględnia wycinanie gotowych tacek z taśmy i bieżącą separację odpadu. Decyzja o wyborze jednej z tych dróg zależy bezpośrednio od stopnia skomplikowania elementu docelowego.
Pierwsza seria jako moment weryfikacji procesu
Testowa partia wyrobów bezwzględnie obnaża wszelkie niedociągnięcia w założeniach teoretycznych. Uruchomienie cyklu produkcyjnego rzadko daje idealny efekt od pierwszego strzału. Pierwsze wytryski pozwalają zidentyfikować wady takie jak skurcz materiału czy ślady zapadnięć. Wypaczenia płaskich powierzchni świadczą o nierównomiernym odbieraniu ciepła przez układ chłodzący narzędzia. Zauważone odchylenia wymuszają szybką korektę czasu chłodzenia lub zmianę profilu wtryskiwania. Technolog musi ustabilizować przepływ tworzywa, aby każdy kolejny detal opuszczał matrycę z identycznymi właściwościami. Równie ważnym aspektem testów pozostaje zaprojektowanie bezpiecznego sposobu pakowania. Gotowe komponenty muszą przetrwać transport, co wymaga dopasowanych przekładek lub dedykowanych kartonów.
Część zakładów przetwórczych decyduje się na jednoczesne prowadzenie wtryskowni i działu formowania próżniowego. Posiadanie obu procesów w jednym obiekcie ułatwia projektowanie kompletnych zestawów produktowych. Edukacyjnym przykładem takiej integracji pozostaje Inject Plast. Zakład wykonuje metodą wtrysku sztywne zamknięcia oraz małogabarytowe pojemniki. Jednocześnie na linii termoformowania powstają dopasowane do nich wkładki i blistry z folii poliestrowej. Łączenie odmiennych technologii pozwala zapakować wtryskiwany detal bezpośrednio w profilowaną tackę bazową. Taki model operacyjny eliminuje ryzyko niedopasowania elementów zamawianych u różnych podwykonawców.
Właściwie przeprowadzone wdrożenie toruje drogę do bezproblemowych dostaw seryjnych. Rozwiązanie problemów jakościowych na etapie pierwszych prób eliminuje przestoje maszyny podczas właściwej kampanii produkcyjnej. Dopracowane narzędzie i powtarzalny cykl pracy dają gwarancję utrzymania harmonogramu. Utrzymanie stabilnych parametrów ogranicza powstawanie braków, co bezpośrednio przekłada się na mniejsze zużycie energii. Przedsiębiorstwo dysponujące sprawdzonym procesem potrafi sprawnie reagować na wahania wielkości zamówień. Opanowanie kwestii logistycznych zamyka cykl, pozwalając na wysyłkę gotowych wyprasek prosto na linię montażową.
Kategorie artykułów
Polecane artykuły

Redukcja stresu przez ruch – jak joga i pilates wspierają psychiczne zdrowie?

Pierwsze tygodnie terapii nastolatka z uzależnieniem — od zgłoszenia do pierwszych decyzji

Jakie informacje o dziecku z orzeczeniem warto przekazać żłobkowi przed pierwszym dniem opieki
